言語
自動車駆動システムに適切な CV ジョイントを選択する方法: テクニカル バイヤーズ ガイド
車両のドライブトレインにおける等速ジョイントの機能
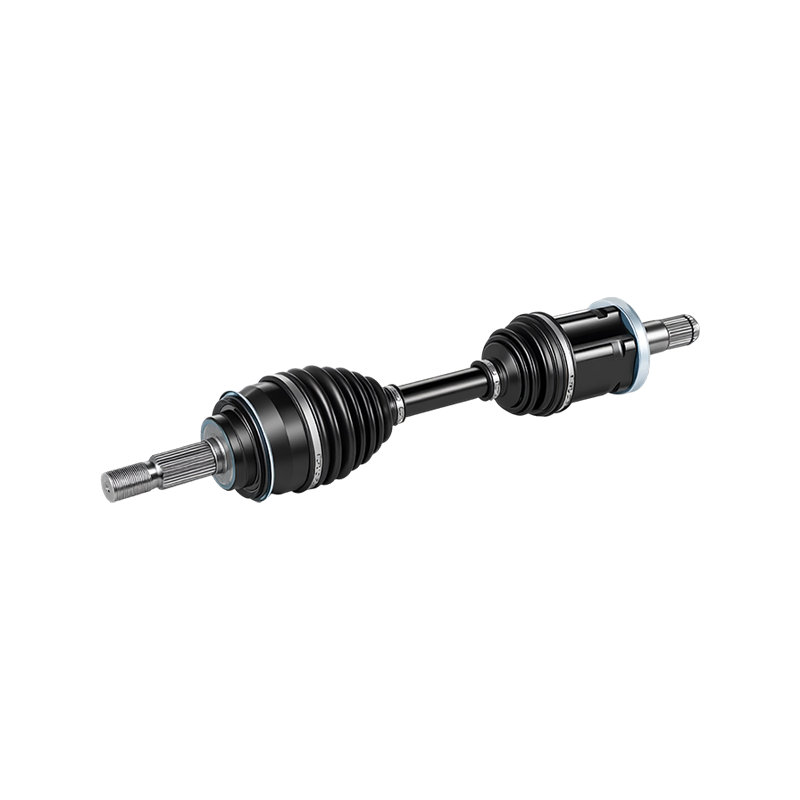
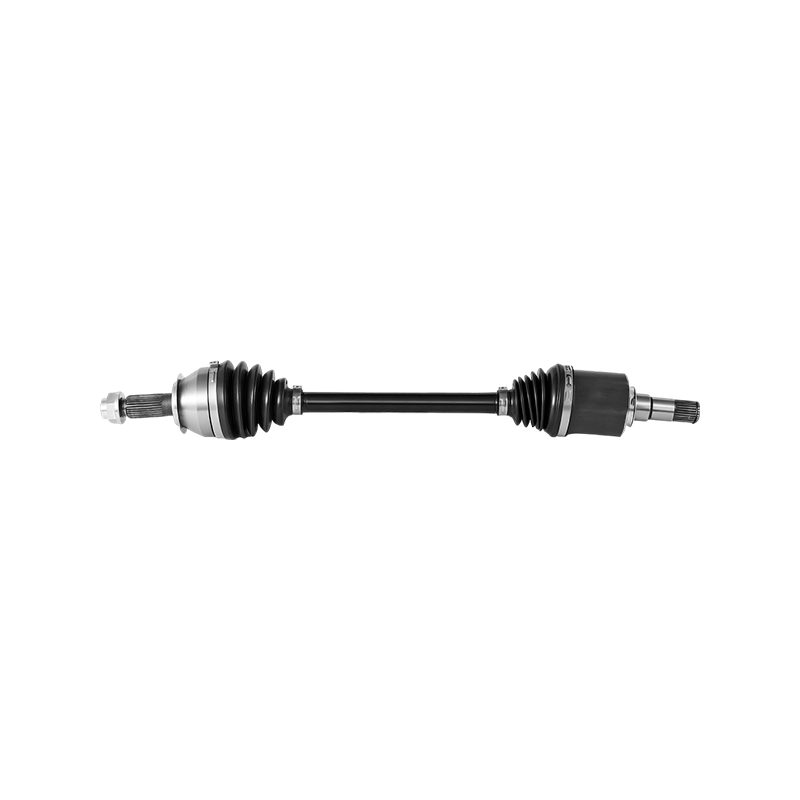
A 等速ジョイント トランスミッションとホイールハブの間に位置し、サスペンションの移動量が駆動角を変えても、一定の角速度で回転動力を伝達します。角度を付けて操作すると速度変動が生じるユニバーサル ジョイントとは異なり、適切に設計された CV ジョイントは、ステアリング ロックやサスペンションの圧縮を通じてスムーズなトルク伝達を維持します。これが、前輪駆動および全輪駆動プラットフォームが古いカルダン スタイルの設計ではなく、ほぼ完全に CV ジョイントに依存している理由です。
交換用コンポーネントや OEM コンポーネントを調達するエンジニアや調達チームにとって、選択プロセスが部品番号を照合するほど単純であることはほとんどありません。車両の重量、トルク出力、関節範囲、およびデューティサイクルはすべて、ジョイントの形状、ケージの設計、ブーツの材質によって現場で耐えられる形状になります。選択を誤ると、耐用年数が短くなるだけではありません。振動やステアリングフィールの変化が発生し、ひどい場合には高速道路でのドライブトレインの故障が発生する可能性があります。
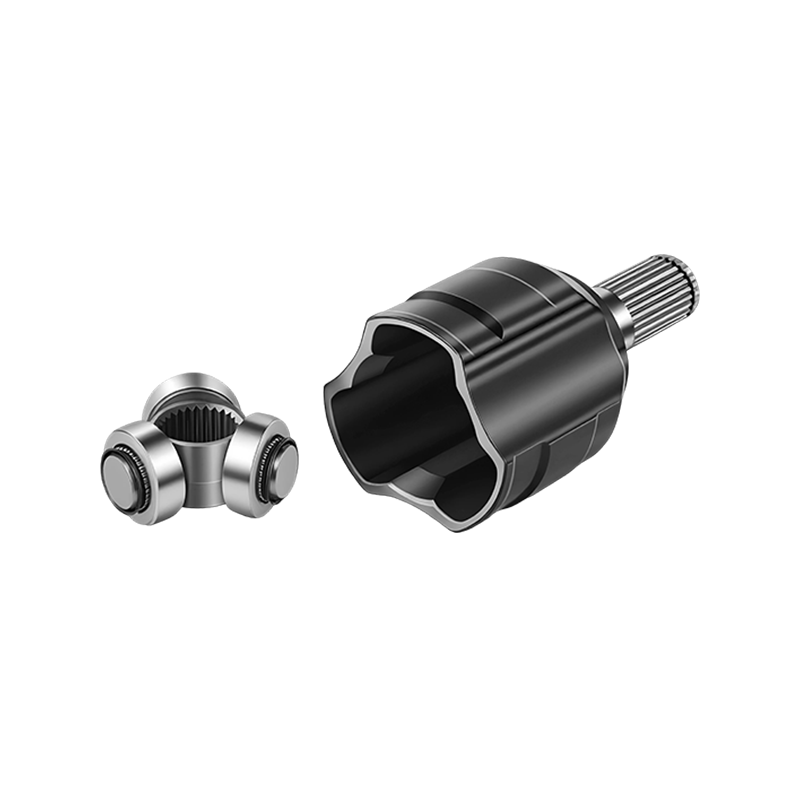
このガイドでは、信頼性の高いジョイントと早期に故障するジョイントを区別する技術的基準について説明し、ジョイントのタイプ、材料科学、摩耗診断、サプライヤーの評価、およびフリートまたは生産稼働の寿命全体にわたって重要なコスト計算をカバーしています。
ドライブトレインのレイアウトは、各ジョイントがその寿命にわたって受ける負荷パターンも形成します。前輪駆動セダンは主に、外側ジョイントに適度なステアリング角度で安定したトルクを処理することを要求しますが、ホイールベースが短く、回転半径が狭いコンパクトなクロスオーバーは、同じジョイントを日常的に最大関節限界に近づけます。全輪駆動システムとパートタイム四輪駆動システムでは、別の変数が追加されます。これは、パワー分割比とロッキングディファレンシャルにより、同等の前輪駆動プラットフォームよりもはるかに多くのトルクが瞬間的に 1 つの車軸に供給されるためです。特定の車両またはフリートのアプリケーションがこのスペクトルのどこに位置するかを理解することは、部品番号やサプライヤーの見積もりを比較する前の最初の実用的なステップです。これにより、単にボルト パターンに適合するジョイント ファミリではなく、その荷重と角度の組み合わせに対して実際に設計されたジョイント ファミリにフィールドが絞り込まれ、後の評価プロセスでの時間が節約されます。
CV ジョイントの種類: 固定設計とプランジング設計
すべてのドライブアクスルは、異なる役割を持つ 2 つのジョイントを使用します。ホイールに最も近い外側ジョイントは、大きなステアリング角度に対応する必要がありますが、軸方向の移動は非常にわずかです。トランスミッションに近い内側のジョイントは、より少ない角度に対応できますが、サスペンションが移動するにつれて生じる車軸の短縮および延長に対応する必要があります。これら 2 つの要件により、2 つの広範な共同ファミリーが形成されました。
| ジョイントタイプ | 一般的な場所 | 最大アーティキュレーション | アキシャルプランジ |
|---|---|---|---|
| 修正済み (Rzeppa スタイル) | 船外機 | 45~50度 | 最小限 |
| プランジ(三脚式) | 船内機 | 20度から26度 | 50mmまで |
| ダブルオフセットプランジング | 船内機, high-travel platforms | 22度から24度 | 60mmまで |
固定ジョイントは、ステアリング角度の変更を可能にしながら中心点を静止状態に保つケージとボールの配置を使用しています。そのため、ほぼすべての前輪駆動車でアウトボード用途が主流となっています。対照的に、プランジング ジョイントでは、三脚ベアリングまたはオフセット ボール トラックを使用して、シャフトを内外にスライドさせ、その動きをホイール ハブに伝えることなく、サスペンション ジオメトリによって生じる長さの変化を吸収します。
これらの設計の不一致、たとえば、長いサスペンション ストロークを備えたインボード アプリケーションに低プランジ ジョイントを取り付けることは、アフターマーケットの交換作業で最も一般的な調達ミスの 1 つです。ジョイントは正しくボルトで固定され、短期間であれば機能することもありますが、定格保守期間よりかなり前に固着したり破損したりすることがあります。
ケージのジオメトリは、仕様書上では同一に見えるジョイントを比較する際に見落とされやすい 2 番目の変数です。ケージはボールを所定の位置に保持しながら、ジョイントが関節運動するときにボールがトラック内で転がるようにします。ポケットの形状やウィンドウの角度のわずかな違いにより、極端なステアリング角度に設定されたボール全体に均等に荷重が分散される方法が変わります。窓のクリアランスを十分に確保して設計されたケージは、関節限界付近でより低温で静かに動作する傾向があります。これは、駐車などの低速運転中に定期的にフルロック近くにステアリングする小型車両にとって重要です。逆に、ケージをよりタイトに設計すると、最大角度を犠牲にしてねじり剛性を向上させることができます。これは、完全なステアリング ロックに近づくことはほとんどないものの、高いトルクが持続するパフォーマンス重視のプラットフォームにとっては合理的なトレードオフです。
材料の選択と製造精度
CV ジョイントのボール トラック、ケージ、およびインナー レースは、高速回転で繰り返し点荷重がかかる状態で動作するため、合金の選択と熱処理プロセスが、他のほとんどの変数よりも疲労寿命を決定します。ほとんどの高品質ジョイントには中炭素合金鋼が使用されており、高周波または浸炭プロセスを通じて 58 ~ 62 HRC の範囲の表面硬度に肌硬化され、衝撃荷重下での破損に耐えるより強靱で延性の高いコアを保持しています。
合金自体のほかに、ボール溝の寸法精度によって、一般的なジョイントの 6 つまたは 8 つのボールに荷重がどのように均等に分散されるかが決まります。許容可能な寸法公差を超えて加工された溝は、少数の接触点に負荷を集中させるため、表面のピッチングが加速され、最終的には、ほとんどのドライバーがアウトボードジョイントの故障に伴うカチカチ音を発生させます。評判の良い製造ラインでは、最終組立検査だけでなく、サンプリングベースでも三次元測定器を使用して溝の形状を検証しています。
グリースの仕様は調達時に後付けとして扱われることがよくありますが、冶金と並んで疲労寿命に直接的な役割を果たします。 CV ジョイント グリースは、ボールとトラックの界面で発生する非常に高い接触圧力下で保護膜を維持するように設計された極圧添加剤を配合しています。この条件では、汎用のシャーシ グリースでは耐えられません。また、一部の横置きエンジンレイアウトでは、排気またはターボチャージャー近くの接合部では、ホイール近くにあるブーツが経験する温度をはるかに超える温度が持続する可能性があるため、添加剤パッケージは広い温度範囲にわたって安定性を維持する必要があります。メーカーブランドのグリースが同等であると考えるのではなく、ジョイントに付属のグリースのデータシートを確認することは、取り付けに至る前に驚くほど多くの規格外のコンポーネントを見つける簡単なチェックです。
CV ジョイントの摩耗の警告サインを読み取る
CV ジョイントの摩耗は進行性であり、ほとんどの場合、完全に破損するかなり前に検出できます。ブーツの破れやひび割れは、グリースが漏れて汚染物質が侵入し、その下のボールトラックの摩耗を劇的に加速させるため、最も早期かつ最も予防可能な故障点です。
汚染が始まると、摩耗は一定の速度で進行するのではなく加速します。これは、ジョイントが定格耐用年数の約 3 分の 2 を経過すると、上に示した急な曲線に反映されます。最も信頼できるフィールド指標には次のものがあります。
- ハードターン中にリズミカルなカチッという音やパチパチという音が発生し、通常は外側のジョイントが磨耗していることを示します。
- 加速または減速中のカタカタという感覚。多くの場合、内側のプランジジョイントの摩耗に関連しています
- 目に見えるグリースがホイールの内側に飛び散っており、ブーツが破れていることがわかります
- 車速とともに増加する振動は、ジョイントの摩耗に伴うシャフトの不均衡を示している可能性があります
通常、ブーツ単体のコストは完全なアセンブリの数分の 1 であるため、定期的なサービス間隔での定期的なブーツ検査は、ジョイント全体の交換を防ぐ唯一の最も費用対効果の高い方法です。
どの関節が騒音苦情を発生させているかを特定するための有効な現場テクニックは、開いた窓から音を聞きながら、車両を両方向にゆっくりと狭い円を描くように運転することです。これは、外側の関節に問題があると、通常、影響を受ける側から背を向けたときに大きなクリック音が発生するためです。インボードプランジングジョイントの問題は、耳だけで特定するのが難しい傾向にあり、一般に、ジョイントハウジングの遊びをチェックしながら、ホイールを載せたり降ろしたりして車高を上げて検査する方が、路上テスト中に騒音の発生場所に頼るよりも信頼性が高くなります。ドライブトレインの大量の苦情に対処する技術者は、騒音パターン、負荷時と負荷時における遊びの測定値、および最終的な根本原因を結び付ける単純な判断ログを保存することがよくあります。これは、この種の内部記録により、単一の症状を単独で信頼するよりも、時間の経過とともに診断の精度がはるかに向上するためです。
主要な性能指標における CV ジョイント タイプの比較
新しいアプリケーションのジョイントを指定するとき、またはジョイントを評価するとき 自動車用等速ジョイント サプライヤーのカタログによると、実際には 3 つの性能指標が最も重要になる傾向があります。それは、最大関節角度、トルク容量、高速道路速度での騒音・振動・ハーシュネス動作です。以下のグラフは、正規化されたインデックスに基づいて、これら 3 つの要素にわたって一般的なジョイント ファミリーをランク付けしています。
固定ジョイントは、主にその広い関節範囲と低い NVH サインにより、複合インデックスで最も高いスコアを獲得します。これは、ほぼすべての旅客プラットフォームで外側の位置で固定ジョイントが優勢であることを説明しています。クロスグルーブジョイントは、よりコンパクトなパッケージを得るために関節範囲の一部を犠牲にしており、狭いクリアランスの用途に適していますが、一般にその使用は低トルクのプラットフォームに限定されます。
上記の複合指数は、単一のサプライヤーの部品のランキングではなく、一般的なエンジニアリング比較であり、実際のパフォーマンスは依然として、前述した材料の品質と製造公差に大きく依存していることに注意してください。同じ設計ファミリーの 2 つのジョイントは、熱処理の一貫性に応じて著しく異なる疲労結果を示す可能性があるため、ジョイント タイプは、どの特定の部品を購入するかを決定する最終決定ではなく、調達を決定するための開始フィルターとして扱う必要があります。
調達とサプライヤー評価のための実践的なフレームワーク
新しい製品を評価する調達チーム CVジョイントサプライヤー 単一のサンプル出荷に依存するのではなく、構造化された認定シーケンスの恩恵を受けることができます。以下のフローは、ほとんどの産業調達プログラムで使用される 5 段階のプロセスの概要を示しています。
材料認証レビューでは、一般的なデータシートを受け入れるのではなく、合金グレード、熱処理仕様、および硬度試験記録を確認する必要があります。理想的にはねじり疲労サイクルとブーツの屈曲寿命テストを含むベンチテストは、見た目が同一の部品を提供する 2 つのサプライヤーを比較するための客観的な基礎を提供します。施設プロセス監査は、ビデオウォークスルーやプロセス文書を通じて実施される遠隔監査であっても、最終包装時のみではなく適切な段階で検査が行われているかどうかを明らかにします。
| 評価基準 | 重量 | 確認すべき内容 |
|---|---|---|
| 材料のトレーサビリティ | 25パーセント | バッチ番号と一致する工場証明書 |
| 寸法の一貫性 | 25パーセント | 複数の生産ロットにわたる CMM レポート |
| 疲労試験データ | 20パーセント | 独立したまたはサードパーティのサイクルテスト |
| ブーツとグリスの品質 | 15パーセント | 屈曲寿命定格およびグリースの仕様書 |
| 配信の一貫性 | 15パーセント | 最近の注文全体でのオンタイムパフォーマンス |
総所有コスト: 価格と長期価値
保証請求、早期交換にかかる労力、ダウンタイムを考慮すると、最低の単価が総コストを最低にすることはほとんどありません。以下の比較は、定格サービス期間内の故障率が 3 つの価格帯全体でユニットあたりの実効コストをどのように変化させるかを示しています。
低価格帯の部品の取得価格は、中間層のオプションより 20 ~ 30% 低いことがよくありますが、初期故障率が高いため、工賃を含めると最初の 2 回のサービス間隔で節約できなくなることがよくあります。デューティサイクルが予測可能なフリートオペレーターやメーカーは一般に、一貫した疲労試験データを実証できるサプライヤーから調達した中間層またはプレミアムコンポーネントの方が、ステッカー価格が高くても、サービス1マイル当たりのコストが低いことに気づきます。
この決定を社内で組み立てる有効な方法は、元の設置と予想される早期交換の両方にかかる労働時間を考慮に入れて、ユニットあたりのコストではなく、予想される耐用年数の 1 マイルあたりのコストを計算することです。数十台、数百台の車両を運用している車両では、計画外の交換ごとに部品請求書に記載されない車両のダウンタイムというスケジュールコストも発生するため、初期故障率のわずかな違いでもすぐに悪化します。単価を単独で比較するのではなく、この計算を標準的な購入テンプレートに組み込むと、マーケティング言語だけではなくテストデータで信頼性の主張を実証できるサプライヤーに調達の決定が移る傾向があります。
耐用年数を延ばす設置方法
適切に製造されたジョイントであっても、取り付け方法が一貫していないと、早期に故障する可能性があります。習慣の短いリストにより、完全な定格寿命に達する設置とそうでない設置が区別されます。
- 添加剤のパッケージは用途によって異なるため、一般的なシャーシ グリースではなく、メーカーが指定したグリースをジョイントに詰めてください。
- 感覚で設定したインパクトガンではなく、校正されたレンチを使用して、アクスルナットを指定の値まで締め付けます。
- ブーツ クランプが均等に固定されているかどうかを検査し、再組み立て中に挟み込みが発生していないことを確認します。
- 取り付け後、路上テストの前にステアリングを両方向に完全にロックして回転させ、ビンディングを確認してください。
- 既知のベースラインに基づいて将来のブート検査をスケジュールできるように、設置走行距離を記録します。
これらの手順にかかる時間は、車軸ごとに数分余分にかかるだけですが、初期のジョイント故障の大部分はコンポーネント自体ではなく、グリースの汚染や不適切なトルクに遡るため、車両および修理工場の設定における保証請求率を大幅に削減します。
部品のパフォーマンスと並行して取り付けの品質を追跡しているショップは、保証請求を分析するときにこの 2 つを区別するのが難しいことに気づくことがよくあります。これが、一貫した取り付けチェックリストが、時折の修理だけでなく、大量の作業に対して効果を発揮するもう 1 つの理由です。
よくある質問
Q1: CV ジョイントは通常の運転条件でどのくらいの期間使用できますか?
ほとんどのジョイントは、ブーツが無傷で工場指定のグリースが使用されている場合、100,000 マイルをはるかに超える耐久性を備えていますが、デューティ サイクル、道路塩への曝露、運転スタイルはすべて実際の耐用年数に影響します。
Q2: 破れたCVブーツはジョイント全体を交換せずに修理できますか?
ブーツが早期に発見され、ジョイントがまだ汚染にさらされていない場合は、ブーツだけで交換できる場合がありますが、ボールトラックに砂が入ってしまうと、ブーツだけを交換しても完全な耐用年数は回復しません。
Q3: カチカチ音は常にアウトボードジョイントの故障の兆候ですか?
旋回中のカチッという音は、アウトボードジョイントの摩耗を示す最も信頼できる指標の 1 つですが、交換部品を注文する前に、旋回方向とステアリング角度によって音が変化することを確認する価値があります。
Q4: 全輪駆動車は前輪駆動車よりもCVジョイントにかかるストレスが大きくなりますか?
全輪駆動システムは、後部または中央のジョイントにさまざまなトルク パターンを与える可能性がありますが、個々のジョイントにかかる応力は、ドライブトレインのレイアウトだけよりも、関節角度とトルク伝達に大きく依存します。
Q5: 交換用ジョイントを大量に調達するときに最もよくある間違いは何ですか?
材料認証を確認したり疲労試験データを要求したりせずに、価格と部品番号の一致のみに基づいて部品を選択することは、大量注文全体で品質に一貫性がない最も一般的な原因です。
Q6: 接合材のグレードは価格に大きな影響を与えますか?
検証済みの熱処理を施した肌焼き合金鋼は、通常、焼き入れした代替品よりもコストが高くなりますが、その差は通常、それがもたらす信頼性の向上と比較すると、総ユニットコストのほんの一部にすぎません。